Порошковые краски для литья под давлением и метизов: производитель, опт
2026-09-27
- Специфика порошковой окраски изделий литья под давлением и метизов
- Технологические требования к покрытиям для сложных геометрий
- Классификация порошковых красок по химической основе и назначению
- Критерии выбора производителя и поставщика порошковых красок
- Экономические аспекты и организация оптовых поставок
- Практические рекомендации по нанесению и контролю качества
- Заключение: комплексный подход к выбору решений для порошковой окраски
Специфика порошковой окраски изделий литья под давлением и метизов
Выбор защитно-декоративного покрытия для металлических изделий, полученных методом литья под давлением, а также для широкого спектра метизной продукции (крепеж, фурнитура, скобяные изделия), требует учета специфических технологических и эксплуатационных факторов. В отличие от листового металла или профилей, данные категории продукции обладают уникальной геометрией, структурой поверхности и условиями дальнейшей эксплуатации, что напрямую влияет на требования к порошковым краскам.
Изделия литья под давлением, как правило, изготавливаются из алюминиевых, цинковых или магниевых сплавов. Ключевой особенностью таких деталей является наличие микропористости поверхности, которая может приводить к дефектам покрытия при полимеризации, если не соблюдены правильные температурные режимы и время выдержки. Кроме того, сложная геометрия литых деталей часто включает глубокие полости, резьбовые соединения и труднодоступные участки, где стандартные порошки могут не обеспечить равномерную толщину слоя или достаточную адгезию.
Метизы, в свою очередь, характеризуются массовостью производства, небольшими размерами отдельных единиц и высокими требованиями к износостойкости и коррозионной защите. Для крепежных элементов критически важно сохранение точности резьбы после нанесения покрытия, а также устойчивость к механическим нагрузкам при монтаже и демонтаже. Использование неподходящих составов может привести к скалыванию краски при закручивании болтов или быстрому развитию подпленочной коррозии в агрессивных средах.
Таким образом, порошковые краски для литья под давлением и метизов должны обладать сбалансированными реологическими свойствами, обеспечивающими хорошую растекаемость и заполнение сложных форм, а также высокой прочностью сцепления с различными металлическими субстратами. Производители, ориентированные на B2B-сектор, предлагают специализированные рецептуры, учитывающие эти нюансы, что позволяет избежать брака и снизить процент возврата продукции.
Технологические требования к покрытиям для сложных геометрий
Процесс нанесения порошковой краски на изделия со сложной геометрией, характерной для литья и метизов, предъявляет повышенные требования к физико-химическим свойствам материала. Основными параметрами, влияющими на качество конечного продукта, являются гранулометрический состав порошка, его способность к электростатическому осаждению и поведение в печи полимеризации.
Проблема эффекта клетки Фарадея и её решение
Одной из главных технических проблем при окраске метизов и литых деталей с глубокими нишами является так называемый «эффект клетки Фарадея». Электростатическое поле, необходимое для притяжения частиц порошка к поверхности, экранируется краями изделия, что затрудняет проникновение заряженных частиц внутрь углублений и полостей. В результате внутренние поверхности могут остаться неокрашенными или иметь недостаточную толщину слоя, что снижает коррозионную стойкость всего изделия.
Для решения этой задачи производители разрабатывают порошковые краски с оптимизированным размером частиц и добавками, улучшающими их текучесть и способность проникать в затененные зоны. Важно, чтобы порошок имел узкий диапазон распределения частиц по размерам: наличие слишком крупных фракций ухудшает покрытие сложных форм, а избыток мелкой пыли может привести к агломерации и дефектам поверхности. Современные технологии смешивания и экструзии, применяемые на передовых производствах, позволяют точно контролировать гранулометрический состав, обеспечивая стабильное качество каждой партии.
Адгезия и подготовка поверхности литья
Литые детали из алюминиевых и цинковых сплавов часто имеют оксидную пленку и остатки смазок, используемых при литье. Качество подготовки поверхности играет решающую роль в обеспечении долговечности покрытия. Порошковые краски должны демонстрировать высокую адгезию даже к поверхностям, прошедшим стандартную химическую обработку (обезжиривание, фосфатирование или хроматирование).
Эпоксидно-полиэфирные гибридные краски, широко представленные в ассортименте многих производителей, показывают отличные результаты по адгезии к металлам, полученным литьем. Однако для условий повышенной влажности или атмосферного воздействия предпочтительнее использовать чисто полиэфирные составы, которые обеспечивают лучшую устойчивость к ультрафиолету и погодным факторам. Выбор типа смолы должен базироваться на условиях эксплуатации готового изделия: если метизы или литые детали будут использоваться на открытом воздухе, необходимо применять атмосферостойкие полиэфирные или фторуглеродные покрытия.
Термостойкость и режимы полимеризации
Процесс полимеризации порошковой краски требует нагрева изделия до определенных температур (обычно 180–200 °C) в течение заданного времени. Для тонкостенных метизов и мелких литых деталей быстрый нагрев может быть преимуществом, однако необходимо учитывать теплоемкость материала. Неправильный выбор режима может привести к недогреву или перегреву покрытия, что скажется на его механических свойствах.
Специализированные порошковые краски адаптированы к различным режимам отверждения. Некоторые составы позволяют снижать температуру полимеризации или сокращать время выдержки, что особенно актуально для конвейерного производства метизов, где важна скорость прохождения через печь. Производитель должен предоставлять точные технические данные по режимам отверждения для каждой конкретной марки краски, чтобы технологи могли настроить оборудование без риска ухудшения качества покрытия.
Классификация порошковых красок по химической основе и назначению
Рынок предлагает широкий спектр порошковых красок, различающихся по химическому составу связующего вещества. Правильный выбор типа краски определяет не только внешний вид, но и функциональные характеристики покрытия. Для задач окраски литья и метизов наиболее востребованы несколько ключевых групп материалов.
| Тип краски | Основные преимущества | Рекомендуемое применение | Ограничения |
|---|---|---|---|
| Эпоксидно-полиэфирные (гибридные) | Высокая адгезия, хорошие механические свойства, экономичность, гладкая поверхность. | Внутренние детали, крепеж для сухих помещений, корпуса приборов, элементы мебели. | Низкая стойкость к УФ-излучению (меление на солнце). |
| Чисто полиэфирные (TGIC/Primid) | Отличная атмосферостойкость, стойкость к УФ-излучению, сохранение цвета и глянца. | Фасадные элементы, уличные конструкции, автомобильные компоненты, наружный крепеж. | Более высокая стоимость по сравнению с гибридами. |
| Эпоксидные | Выдающаяся химическая стойкость, твердость, защита от коррозии. | Подземные трубопроводы, внутренняя арматура, детали, контактирующие с агрессивными средами. | Плохая стойкость к УФ, склонность к мелению. |
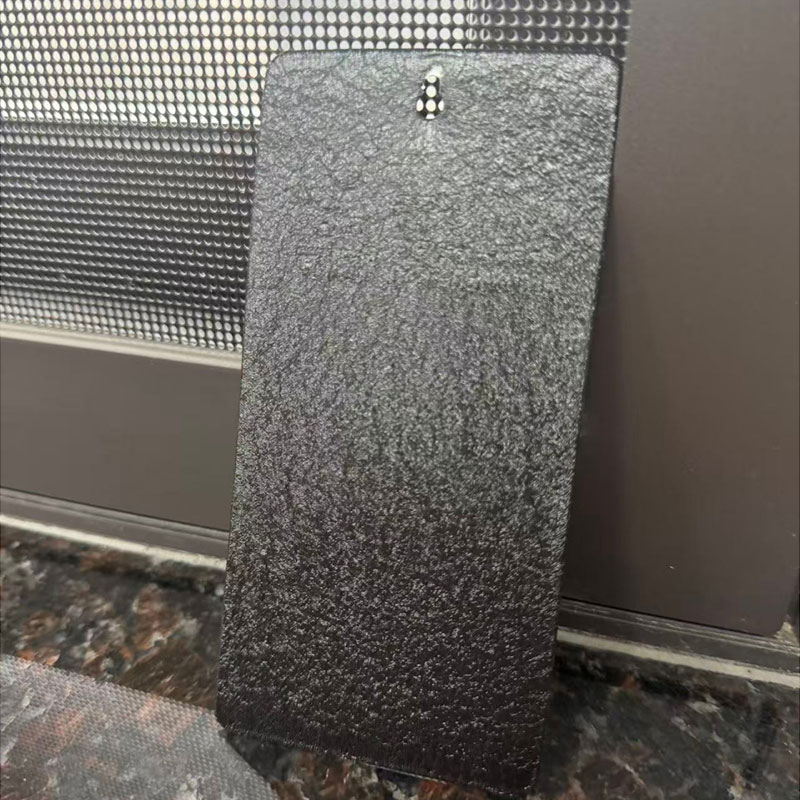
| Текстурные (муар, шагрень, антик) | Маскировка дефектов литья (пор, раковин), эстетическая привлекательность, скрытие следов обработки. | Декоративные элементы, ручки, корпуса техники, видимые части конструкций. | Сложнее контролировать точную толщину слоя в резьбовых соединениях. |
| Функциональные (термостойкие, огнезащитные) | Специфические свойства: сохранение свойств при высоких температурах или защита от огня. | Детали двигателей, осветительные приборы, элементы систем безопасности. | Узкая специализация, более высокая цена. |
Для производителей метизов и поставщиков литых изделий важно иметь доступ к диверсифицированной линейке продуктов. Например, ООО «Чунцин Дицай Технология» предлагает продукцию, структурированную по пяти ключевым химическим типам, включая эпоксидно-полиэфирные гибриды, чисто полиэфирные атмосферостойкие составы, фторуглеродные краски, термостойкие покрытия и специальные функциональные решения. Такой подход позволяет закрывать потребности различных сегментов: от внутренних металлических изделий до архитектурных фасадов и деталей высокоскоростного транспорта.
Особое внимание следует уделять декоративным эффектам. Морщинистые порошковые краски и покрытия с текстурой «пескоструйная обработка» эффективно скрывают микродефекты поверхности литья, которые неизбежны при данном способе производства. Это позволяет снизить требования к финишной механической обработке деталей перед окраской, что существенно экономит производственные ресурсы.
Критерии выбора производителя и поставщика порошковых красок
Выбор надежного партнера для поставки порошковых красок является стратегическим решением для любого промышленного предприятия. Качество сырья напрямую влияет на процент брака, производительность линии и удовлетворенность конечных потребителей. При оценке потенциальных производителей следует руководствоваться рядом объективных критериев.
Производственные мощности и контроль качества
Стабильность качества от партии к партии — главное требование B2B-заказчика. Это достигается за счет наличия современного автоматизированного оборудования и строгой системы управления качеством. Ведущие производители оснащают свои заводы автоматизированными линиями смешивания, экструзии, измельчения и контроля гранулометрического состава. Наличие нескольких производственных баз, как, например, у компании ООО «Чунцин Дицай Технология», располагающей четырьмя заводами в городах Чунцин и Фошань, свидетельствует о масштабе производства и способности выполнять крупные заказы в сжатые сроки.
Система контроля должна включать входной контроль сырья, промежуточные анализы на этапах экструзии и финальную проверку готовой продукции. Ключевые параметры, подлежащие проверке: адгезия, твёрдость, ударная стойкость, атмосферостойкость и цветовая стабильность. Только при наличии такой многоступенчатой системы можно гарантировать, что краска будет вести себя предсказуемо на линии заказчика.
Научно-технический потенциал и возможность кастомизации
Стандартные решения не всегда подходят для специфических задач. Возможность адаптации рецептуры под индивидуальные технические задания — важное конкурентное преимущество производителя. Наличие собственной научно-технической базы и активных патентов позволяет компании оперативно реагировать на запросы клиентов. ООО «Чунцин Дицай Технология», владеющая 53 действующими патентами в области рецептур и технологий, демонстрирует высокий уровень инновационной активности. Это означает, что производитель способен разработать краску с уникальными свойствами, например, с особой текстурой для маскировки дефектов литья или с усиленной коррозионной стойкостью для морского климата.
Сертификация и экологическая безопасность
Современные экологические стандарты требуют отсутствия летучих органических соединений (VOC) в порошковых красках. Продукция должна быть сертифицирована международными лабораториями, такими как SGS, что подтверждает её безопасность и соответствие мировым нормам. Для компаний, экспортирующих свою продукцию в Европу или США, наличие таких сертификатов является обязательным условием. Отсутствие VOC не только безопасно для окружающей среды, но и улучшает условия труда на производстве, снижая риски для здоровья сотрудников.
Опыт работы в целевых отраслях
Важно оценивать опыт производителя в конкретных сегментах. Применение порошковых красок в более чем 20 отраслях промышленности, включая сельскохозяйственную и строительную технику, автомобилестроение, производство осветительного оборудования и метизов, говорит о универсальности и надежности продуктов. Если поставщик уже имеет успешные кейсы в вашей отрасли, вероятность возникновения технических проблем при внедрении его материалов значительно снижается.
Экономические аспекты и организация оптовых поставок
При закупке порошковых красок оптом важно учитывать не только цену за килограмм, но и совокупную стоимость владения (TCO). Сюда входят процент выхода годного покрытия (transfer efficiency), потребность в ремонте брака, скорость нанесения и долговечность готового изделия.
Факторы формирования стоимости
Цена порошковой краски зависит от нескольких факторов:
- Химическая основа: Полиэфирные и фторуглеродные краски обычно дороже эпоксидно-полиэфирных гибридов из-за стоимости сырья.
- Специальные эффекты: Текстурные, муаровые и металликовые покрытия требуют более сложных технологий производства и контроля, что отражается на цене.
- Объем заказа: Оптовые поставки позволяют производителям оптимизировать логистику и производственные циклы, предлагая более выгодные условия крупным покупателям.
- Кастомизация: Индивидуальная колеровка по образцу или разработка уникальной рецептуры могут потребовать дополнительных затрат на НИОКР и настройку оборудования.
Точная стоимость всегда рассчитывается после уточнения технических требований, объема партии и условий поставки. Производители, работающие на международных рынках, включая Россию, обычно предлагают гибкую ценовую политику для постоянных партнеров и крупных оптовых покупателей.
Логистика и бесперебойность поставок
Для непрерывности производственного процесса критически важна своевременность поставок. Наличие развитой логистической инфраструктуры и нескольких производственных площадок позволяет минимизировать риски сбоев. Компания, входящая в рейтинг Топ-100 китайских предприятий по производству порошковых красок и имеющая опыт экспорта в Европу и США, обладает необходимыми компетенциями для организации сложных международных поставок. Важно заранее согласовать условия хранения и транспортировки, чтобы сохранить свойства порошка до момента использования.
Практические рекомендации по нанесению и контролю качества
Даже самая качественная краска может показать плохие результаты при нарушении технологии нанесения. Для изделий литья под давлением и метизов существуют особые рекомендации.
Подготовка поверхности
Качество адгезии на 70% определяется подготовкой поверхности. Для литых деталей рекомендуется использовать дробеструйную обработку для удаления оксидной пленки и остатков литейной смазки, followed by химическим обезжириванием и фосфатированием. Для метизов часто применяется барабанная галтовка или вибрационная очистка. Важно убедиться, что поверхность полностью сухая перед нанесением порошка.
Настройка оборудования
При окраске мелких деталей (метизов) часто используются системы автоматического нанесения с рециркуляцией порошка. Необходимо тщательно настроить напряжение на пистолетах и расход воздуха, чтобы обеспечить проникновение порошка в сложные зоны. Для литых деталей с большой массой может потребоваться предварительный подогрев, чтобы избежать эффекта «апельсиновой корки» из-за быстрого остывания детали при контакте с холодным порошком.
Контроль толщины слоя
Оптимальная толщина слоя порошковой краски обычно составляет 60–80 мкм. Для резьбовых соединений метизов толщина должна быть минимальной, чтобы не нарушить шаг резьбы. Использование текстурных красок позволяет варьировать толщину слоя в больших пределах, маскируя неровности, но требует осторожности при сборке threaded connections. Регулярный замер толщины покрытия магнитными или ультразвуковыми толщиномерами помогает поддерживать стабильное качество.
Заключение: комплексный подход к выбору решений для порошковой окраски
Выбор порошковых красок для литья под давлением и метизов — это многофакторная задача, требующая учета технических, экономических и логистических аспектов. Успешная реализация проекта возможна только при сотрудничестве с производителем, который обладает не только широким ассортиментом продукции, но и глубокими техническими компетенциями.
Компания ООО «Чунцин Дицай Технология», с её 25-летним опытом, четырьмя современными производственными базами и портфелем из 53 патентов, представляет собой надежного партнера для промышленных потребителей. Способность адаптировать рецептуры под индивидуальные задачи, строгий контроль качества на всех этапах и соответствие международным стандартам SGS делают её продукцию подходящим выбором для предприятий, стремящихся к повышению долговечности и эстетической ценности своей продукции.
Для получения технической консультации, подбора оптимального состава и обсуждения условий оптовых поставок рекомендуется обратиться напрямую к представителям производителя. Персонализированный подход, от этапа выбора краски до поддержки при нанесении, позволяет минимизировать риски и достичь наилучших результатов в порошковой окраске сложных металлических изделий.
Пожалуйста, оставьте нам сообщение
-


-


-


WhatsApp